全国服务热线
0317-8332926
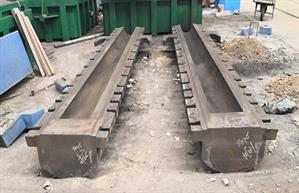
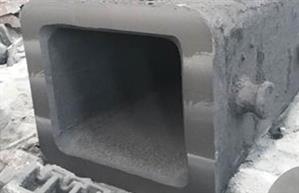
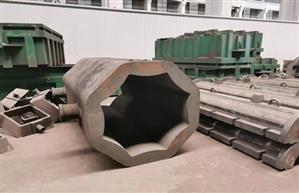
钢锭模 清理是铸锭工艺的,核心目标是清钢锭模内壁粘附的残钢、残渣和氧化铁皮,使模壁清洁光滑,从而保钢锭表面和内部质量。
一、清理前:冷却
脱锭后的周转钢锭模需先冷却到可作业温度(100~200℃)。冷却方式有三种:
添加到对话方式特点空冷(自然冷却)效果好,模温均匀、锭模消耗低,但时间长、占场地多水淋冷却车铸大钢厂常用,铸车送入水淋冷却间水浸浸泡水池,模温不均匀,模子易开裂,少用。
二、清理方式
清理分机械清刷和人工清刷两大类:
1.机械清刷
链式机械清刷(吊杆带动铁链高速旋转,甩动冲击模壁)
钢丝刷(与模子内腔断面相适应,上下移动)
固定钢丝刷 / 专用扫模机(用于大钢锭模)
2.人工清刷:铁耙、轻便钢丝刷(多用于小型锭模)
顽固残钢处理:若上述方法清不掉,采用风铲或吊车钩清理
后工序:清刷后用压缩空气吹扫干净
三、后续:喷涂涂料
清理完成后,在模子温度 80~150℃ 时向模壁喷涂涂料(有机/无机两类),制成悬浮液用喷涂机雾化均匀喷涂。涂料既能保护模壁,又能因高温挥发出气体驱除有害物质,避免氧化膜粘附模壁造成钢锭表面缺陷。

冀公网安备13098102000568号